Não foi possível concluir

Gazmetal e DigitalFab, juntas no seu projeto

O gerador de ferragens faz parte do nosso sistema DigitalFab, uma empresa do grupo Gaz Equipamentos.

É por ele que você configura as medidas, consulta os valores e prepara seu orçamento. Por isso, a marca DigitalFab pode aparecer durante essa etapa.

DigitalFabComeçar meu orçamento →

CONHEÇA A FABRICAÇÃO

O serviço certo para sua peça.

Conheça as capacidades, o resultado e as aplicações de cada processo. Abra os detalhes para escolher o serviço adequado ao seu projeto.

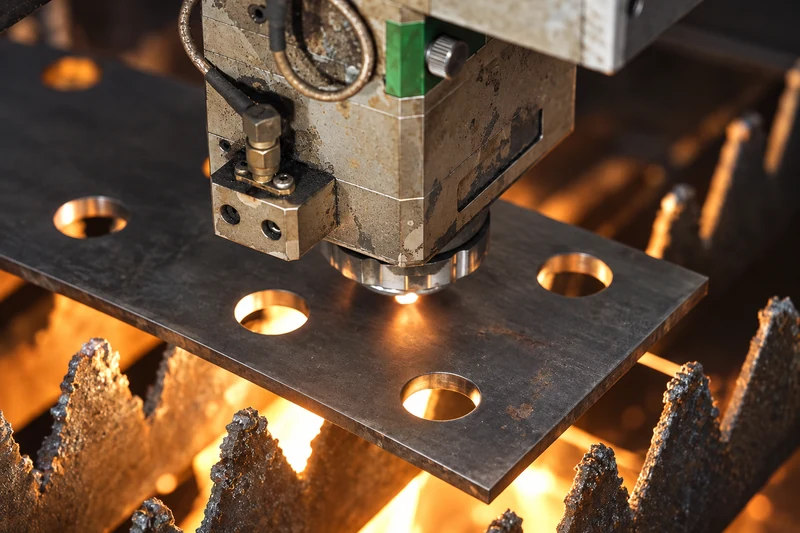
Cabeçote de corte a laser trabalhando em uma chapa de açoFoto do processo de corte a laser

Corte a laser em chapas

Quando usar: Contornos, furos e vazados de peças planas, com medidas definidas pelo seu desenho.

O que você recebe: Peça recortada em chapa. Dobra, rosca, gravação e acabamento podem complementar o corte.

Capacidade do serviço

Serviço / materialCapacidade
Aço carbono — corteAté 12,7 mm
Aço carbono — separaçãoAté 16 mm
AlumínioAté 5 mm
CobreAté 5 mm
LatãoAté 5 mm
Aço inoxAté 8 mm

Tolerância dimensional do corte: ±0,1 mm.

Dimensões máximas por material

MaterialLimiteDimensões (mm)
Aço carbono A36Chapa1.500 × 3.000Rotação de 90° permitida
Aço galvanizadoChapa1.200 × 3.000Rotação de 90° permitida
Böhler N690Chapa1.000 × 2.000Rotação de 90° permitida
Aço inoxChapa1.200 × 3.000Rotação de 90° permitida
AlumínioChapa1.200 × 2.400Rotação de 90° permitida
CobrePeça200 × 100Rotação de 90° permitida
LatãoPeça200 × 200Rotação de 90° permitida
A peça deve caber na chapa do material e no envelope útil da máquina. Cobre e latão têm limites específicos por peça.Consulte as espessuras disponíveis no catálogo do orçamento.

Como preparar: Envie DXF ou DWG, use um gerador ou escolha uma peça da biblioteca. Confira unidade, material, espessura e quantidade.

Corte de produção e corte de separação

O laser percorre o contorno e os recortes do desenho. Corte de produção e separação têm objetivos diferentes.

Vantagens: Permite fabricar vários formatos sem criar um molde específico para cada desenho.

Onde funciona bem: Suportes, bases, flanges, gabaritos, placas e componentes personalizados.

Preparação e especificação: Envie uma referência por arquivo, com contornos e furos na escala correta. Identifique dobra e gravação separadamente.

O que conferir: Na separação em chapa mais espessa, acabamento da borda e adequação dos detalhes exigem conferência. A capacidade de separação não garante o mesmo resultado de um corte de produção. Não a escolha para exigir detalhes finos sem consultar a equipe.

As capacidades acima descrevem o serviço. O catálogo do orçamento apresenta as espessuras e receitas já disponíveis; outras combinações precisam de análise.

Preparar minha peça →Voltar à lista de serviços ↑
GUIA DE CORTE · DIGITALFAB

Do desenho ao corte: o que conferir antes de fabricar

Um desenho pode estar visualmente correto e ainda precisar de ajustes para ser fabricado. Entenda o arquivo, os detalhes e o acabamento para conferir sua peça com mais segurança.

Como o laser transforma a chapa em peça
Feixe percorre o desenhoPerfil externo + furos + vazadosVista superior da chapa
Esquema ilustrativo, sem escala.

Um feixe concentrado aquece o material e percorre os contornos do desenho. O gás de assistência ajuda a expulsar o material da região de corte. Assim são produzidos o perfil externo, os furos e os vazados.

A largura de material removida pelo feixe laser é compensada na programação, para que a peça final tenha as medidas corretas do desenho.

O corte da chapa é plano e atravessa sua espessura. Uma marca superficial é gravação; rosca, escareamento, chanfro e dobra precisam ser definidos como processos próprios.

  • A espessura e o material condicionam o nível de detalhe possível. A capacidade de separação em chapa espessa não significa o mesmo acabamento de um corte de produção.
Prepare o arquivo — ou comece sem CAD

Envie o perfil plano em DXF ou DWG, em escala real, e confirme as unidades. A espessura é escolhida no orçamento; ela não deve ser representada como uma segunda vista sobre o contorno.

Use uma referência por arquivo e informe a quantidade na plataforma. Não é necessário distribuir cópias pela chapa para pedir várias unidades. Remova linhas duplicadas, cotas, carimbos e vistas auxiliares que não fazem parte da fabricação.

Envelope útil de referência: 3.000 × 1.500 mm. Os limites específicos do material e dos demais processos continuam valendo.

  • Sem arquivo pronto? Use os geradores, desenhe manualmente ou escolha um modelo da biblioteca.
  • Para letras vazadas, mantenha pontes se as partes internas precisarem permanecer ligadas. Para apenas identificar, escolha gravação.
Furos, rasgos e regiões estreitas
dbsd: furo · b: rasgo · s: entre cortest: espessuraAfastamento medido de borda a borda
Esquema ilustrativo, sem escala.

Quanto mais espessa a chapa, mais cuidado exigem os pequenos recortes. O diâmetro de um furo, a largura de um rasgo e o material que sobra entre cortes precisam ser compatíveis com a espessura.

As referências abaixo vêm das regras de análise da DigitalFab. São pontos de conferência; material, geometria e função do detalhe também importam. Se puder, dê espaço aos detalhes em vez de trabalhar exatamente no limite.

t = espessura da chapa escolhida

Referências de análise configuradas na DigitalFab
DetalheReferência inicial
Furo / largura interna do rasgo≥ 1 × t
Região estreita da peça≥ 1 × t
Material entre cortes≥ 1 × t

Confira os avisos da análise e a função do detalhe. Exceções precisam de conferência; esta tabela não é garantia de encaixe.

  • O afastamento entre cortes é medido entre as bordas mais próximas, não entre centros.
  • Um furo para rosca deve ser preparado para a operação de roscar, não simplesmente desenhado com o diâmetro nominal do parafuso. Escolha e confira a rosca na preparação.
  • Peças muito vazadas ou com faixas estreitas podem ficar mais sensíveis ao calor e ao manuseio.
Corte, dobra e gravação no mesmo desenho
Verde: corteRoxo: gravaçãoTracejado: dobraVerde aberto: corteAs cores explicam a figura; confira os processos no editor.
Esquema ilustrativo, sem escala.

Separe o que deve atravessar a chapa do que é apenas marcação ou eixo de dobra. Na preparação, confira a classificação das linhas e os processos associados a elas.

Uma linha aberta pode representar corte, dobra ou gravação. Ela não impede o corte por si só. Se continuar classificada como corte, entra no comprimento de corte; linhas destinadas a dobra ou gravação não entram nesse comprimento.

  • Camada Dobra: eixo de dobra.
  • Camada Gravação: gravação.
  • As demais camadas são inicialmente tratadas como corte. Confira a classificação na preparação.
  • Contornos fechados ajudam a definir a região da peça e os vazados. Evite linhas sobrepostas e cortes duplicados.
  • Textos para gravação devem ser convertidos em curvas; textos e cotas de uma prancha técnica não devem virar cortes.
  • Uma linha de dobra chegando à borda não significa, sozinha, que existem duas peças. Confira os processos antes de interpretar os avisos.
Tolerância, largura do corte e folga são coisas diferentes
Faixa removida pelo feixeLargura de corteFolga definida no projetoEncaixe entre duas peçasKerf não é tolerância nem folga garantida.
Esquema ilustrativo, sem escala.

O feixe remove uma faixa estreita de material: essa largura é chamada kerf. Ela é compensada na programação para obter as medidas do desenho. Envie o perfil na medida nominal desejada, sem aplicar um offset adicional para o feixe no arquivo.

Tolerância é a variação dimensional admitida na fabricação. Folga de encaixe é a diferença que você projeta entre duas peças para permitir a montagem. A largura do corte não deve ser usada como uma folga garantida.

  • A tolerância de corte informada acima não descreve automaticamente planicidade, esquadro de montagem, espessura da chapa ou medida final após pintura.
  • Para encaixe apertado, alojamento de rolamento ou outro detalhe crítico, informe a função e as medidas exigidas antes de confirmar. Pode ser necessário um processo adicional.
  • Em requisitos industriais, especifique tolerâncias e processos solicitados para análise técnica; a solicitação não equivale a certificação ou aceite automático.
Sua peça também terá dobra? Confira o afastamento dos furos →
Como a peça cortada pode chegar
Como cortada: estrias e possíveis resíduosCom acabamento definido para a aplicaçãoO acabamento depende do serviço contratado.
Esquema ilustrativo, sem escala.

O corte a laser é um processo térmico. A borda pode apresentar estrias, pequenas marcas de entrada e saída e resíduos aderidos. A aparência depende do material, da espessura e da receita de corte.

A face da chapa mantém as características do material de origem: corte não significa lixamento, polimento ou pintura. Se a aparência, a proteção ou o contato manual forem importantes, especifique o acabamento.

  • Avise qual face ficará visível e se marcas superficiais ou arestas são críticas para a aplicação.
  • Recortes delicados podem exigir cuidados com aquecimento e empenamento; a tolerância de contorno não garante uma peça perfeitamente plana.
  • Confira os serviços de acabamento, tratamento e pintura separadamente. A ilustração compara situações; não promete borda polida no corte padrão.
O que influencia o preço e o prazo

Material e espessura, tamanho e geometria, comprimento de corte, perfurações, quantidade e processos adicionais influenciam o orçamento. Duas peças com o mesmo tamanho externo podem ter custos diferentes se uma tiver muitos vazados.

Compare as quantidades no orçamento. O pedido mínimo é conferido no conjunto do carrinho; o prazo depende dos materiais e serviços selecionados. Produção e transporte são etapas diferentes.

  • Para reduzir custo, evite detalhes sem função e compare quantidades antes de finalizar. Não elimine requisitos necessários ao uso da peça.
  • Dobra, rosca, gravação, acabamentos, tratamentos e pintura precisam estar selecionados quando fizerem parte da entrega.
  • Confira o prazo mostrado na configuração atual, os acréscimos do material e a opção de entrega ou retirada.

ANTES DE CONFIRMAR

Uma última conferência evita retrabalho.

  1. Confirme as unidades, medidas externas e uma referência por arquivo.
  2. Escolha material, espessura e quantidade; confira as capacidades e os limites específicos do material.
  3. Revise contornos, furos, rasgos, pontes e a classificação das linhas.
  4. Selecione os processos e o acabamento que a aplicação exige.
  5. Confira a prévia, os avisos, os requisitos críticos, o preço e o prazo antes de confirmar.
Preparar meu corte →

Dúvidas frequentes

Posso pedir apenas uma peça?

Sim. Informe a quantidade desejada e compare os valores disponíveis. O mínimo financeiro do pedido é aplicado ao conjunto, conforme o orçamento.

Preciso desenhar a chapa inteira e posicionar todas as cópias?

Não. Envie uma referência por arquivo e informe a quantidade. A organização do corte é uma etapa de preparação da fabricação.

Posso enviar uma foto ou um desenho à mão?

Use o editor de desenho para criar a geometria manualmente, com ou sem imagem de referência. Uma foto sozinha não define escala, contornos e furos para o corte; confira o desenho resultante.

O laser faz rosca, escareamento ou chanfro no mesmo corte?

O corte de chapa define o perfil e os vazados. Roscas, escareamentos e chanfros são operações adicionais: selecione-as e confira a especificação na plataforma.

Um aviso de linha aberta me impede de fabricar?

Não por si só. Confira primeiro se a linha pertence à dobra, à gravação ou ao corte. Uma linha aberta mantida como corte também é considerada no corte. Outros problemas geométricos podem exigir revisão.

Uma espessura da tabela não aparece no orçamento. O que faço?

A tabela informa a capacidade do serviço; o catálogo apresenta as combinações já cadastradas para cotação. Consulte a equipe quando precisar de uma combinação não disponível.

Referências do guia

Conteúdo adaptado aos processos da DigitalFab. As capacidades e regras informadas nesta página são as da nossa plataforma.

SendCutSend · preparação e expectativas do corte em chapa ↗RMFG · orientações de projeto para corte a laser ↗
Voltar às capacidades do corte ↑
PunçãoChapaMatriz em VVista lateral em corte · sem escalaIlustração esquemática

Dobra em máquina

Quando usar: Transformar uma chapa plana em abas, suportes e perfis.

O que você recebe: A chapa é conformada pela dobradeira conforme ângulo, sentido e sequência definidos.

Capacidade do serviço

Serviço / materialCapacidade
Dobra longaAté 5 mm de espessura em 3.000 mm de dobra
Dobra curtaAté 10 mm de espessura em 1.000 mm de dobra

Como preparar: Identifique as linhas de dobra e configure ângulo e raio interno. Confira a prévia da peça dobrada.

Ver todos os tipos de dobra e o guia de máquina →
Como a dobra é feita

Punção e matriz conformam a chapa ao longo de uma linha. O raio interno e a deformação influenciam o desenvolvimento da peça plana.

Vantagens: Cria formas tridimensionais e pode reduzir a necessidade de unir componentes separados.

Onde funciona bem: Suportes, abas de fixação, carcaças e perfis.

Preparação e especificação: Informe ângulo, sentido, raio interno e medidas finais. Considere furos próximos das dobras e a sequência de fabricação.

O que conferir: Fator K, ferramentas e limites da dobradeira pertencem à dobra em máquina. Peças fechadas ou com abas próximas podem exigir uma sequência específica; a prévia ajuda na conferência, mas a viabilidade é analisada.

Espessura e comprimento de dobra devem ser considerados juntos. Ferramenta, material, raio, aba e acesso à máquina precisam ser compatíveis.

Preparar minha peça →Voltar à lista de serviços ↑
GUIA ILUSTRADO · DIGITALFAB

Qual dobra funciona para sua peça?

Escolha como dar forma à sua peça. Na máquina, a chapa é conformada com ferramental; nos padrões manuais, os recortes facilitam a montagem; nos dentes, a união é feita por encaixe e solda.

01 · CONFORMAÇÃO COM FERRAMENTAL

Dobra em máquina

A dobradeira aplica força ao longo de uma linha para transformar a chapa plana em uma peça com abas. O ferramental e a sequência são escolhidos conforme material, espessura e geometria. Veja a demonstração e os pontos que precisam estar definidos no projeto.

PunçãoChapaMatriz em VVista lateral em corte · sem escala

Posicionar: A chapa plana apoia nos dois ombros da matriz. O encosto posiciona a linha da dobra; o punção ainda está acima da peça.

Resultado: Curva contínua com raio interno e espessura visível; pode apresentar marcas de contato do ferramental.

Aplicações: Abas de fixação, suportes, carcaças e perfis L, U ou S.

Entenda antes de desenhar

Como punção, matriz e aba trabalham juntos
PunçãoChapaMatriz em VVista lateral em corte · sem escala

O punção é a ferramenta superior; a matriz em V sustenta a chapa por baixo. Na dobra no ar ilustrada, o punção atua no centro e a chapa apoia nos dois ombros da matriz, sem precisar tocar seu fundo.

A abertura V é a distância entre os ombros. Ela influencia o apoio, a força e o raio obtido. Uma aba curta pode perder apoio; a medida viável depende do ferramental escolhido.

Abertura V, comprimento da aba e apoio
Aba com apoioAntes: apoio na matrizDepois: forma previstaAba curta: revisarAntes: apoio na matrizDepois: risco de aba imprecisaIlustração esquemática, sem escala; conferir ferramenta e fabricação

A chapa precisa alcançar os apoios da matriz durante a conformação. A figura compara duas abas com a mesma ferramenta: a curta termina dentro da abertura e exige revisão.

A aba mínima não é só uma distância até o eixo. Confira também recortes na região de apoio, comprimento disponível e ferramental.

Furos e recortes a menos de duas vezes a espessura mais o raio interno (2t + r) da linha de dobra podem se deformar. Abas muito próximas do eixo também podem deformar; a chapa precisa de apoio nos dois lados da matriz.

A regra 2t + r é um aviso de risco de distorção, não uma aba mínima universal. O comprimento mínimo da aba depende da abertura V, dos ombros da matriz, da espessura e do ângulo. Não basta atender à fórmula se a aba não alcançar o apoio.

Por que comprimento, espessura e material importam?
LUS / degrauConferir acesso e sequência

A força necessária depende do comprimento da linha, da espessura, da resistência do material e da abertura da matriz. Uma capacidade para dobra curta não se estende automaticamente ao comprimento total da máquina.

As combinações cadastradas acima são referências de capacidade da DigitalFab. A ferramenta, a geometria e o acesso à peça também entram na conferência.

Avanço do punção e retorno elástico
PunçãoChapaMatriz em VVista lateral em corte · sem escala

Na dobra no ar, a profundidade de avanço regula o ângulo. Ao retirar a força, o material tende a abrir um pouco: é o retorno elástico. A regulagem considera esse efeito para buscar a medida final.

A ilustração mostra o princípio do processo. Não é uma simulação de esforço nem uma calibração de ferramenta.

Raio interno, espessura e fator K
Raio internoEspessuraExemplo: 90°Aba

O raio interno é a curva no lado de dentro da chapa. Na dobra no ar, ele depende da combinação de material, espessura e abertura da matriz; não corresponde simplesmente à ponta desenhada do punção.

O fator K representa a posição da linha neutra na espessura e participa do desenvolvimento plano. Informe se as cotas são internas, externas ou da chapa aberta, para evitar compensar a dobra duas vezes.

Raio e fator K da planificação são conferidos com a fabricação. Esses parâmetros não são transferidos automaticamente aos padrões de recorte manual ou aos encaixes soldados.

Não sabe o raio ou o fator K? Deixe os campos vazios: nos cálculos que usam esses parâmetros, a plataforma aplica o raio padrão da espessura e o fator K configurado. São referências estimadas, sujeitas à confirmação do material e ferramental.

Ângulo interno ou giro da aba?
135° interno45° de giroDuas formas de descrever a mesma dobra

Na configuração atual da DigitalFab, o ângulo informa a abertura interna entre as faces: 180° é plano e 90° é uma aba perpendicular. Uma abertura interna de 135° corresponde a girar 45° a partir do plano.

Informe também o sentido e o lado móvel e confirme a prévia. Um desenho de referência deve deixar clara a convenção usada.

Furos próximos da dobra: risco de distorção
Desenho abertoMedir da borda do furo ao eixoPeça dobradaFuro na região de dobra pode distorcerIlustração esquemática, sem escala; conferir ferramenta e fabricação

Meça da borda do furo, oblongo ou recorte até a linha de dobra. Abaixo de 2t + r pode ocorrer ovalização ou outra distorção durante a conformação. A figura compara o desenho plano com um exemplo de furo deformado após dobrar.

Na configuração da dobra em máquina, a plataforma avisa quando o afastamento calculado fica abaixo dessa referência. O aviso não bloqueia o pedido; afaste a geometria ou solicite revisão técnica.

O raio informado na operação é usado na conferência. Se estiver vazio, é usado o padrão da espessura. Esta regra não é aplicada aos recortes de dobra manual nem ao encaixe soldado.

Alívio no encontro das abas: aberto e dobrado
Aberto · recorte de alívioAlívioEspaço no encontro das duas dobrasDobrado · encontro das abasO alívio evita acúmulo no cantoIlustração esquemática, sem escala; conferir ferramenta e fabricação

O recorte de alívio deixa espaço onde duas dobras se encontram. As figuras mostram a abertura na chapa plana e sua posição no canto formado.

Confira o recorte e o raio editável antes de aplicar, pois ele altera o desenho de corte. O padrão do raio de alívio é a espessura, podendo ser ajustado.

O alívio ajuda a evitar rasgo ou acúmulo no canto, mas não garante resistência, vedação nem ausência de interferências.

Ângulo, sentido e sequência · L, U e S
LUS / degrauConferir acesso e sequência

Confira na prévia qual lado se move e para onde a aba é dobrada. Uma posição espelhada pode ter as mesmas medidas e montar do lado errado. O exemplo de 90° serve para visualizar uma aba perpendicular.

Em perfis U, S ou com várias abas, a primeira dobra pode dificultar o acesso à seguinte. A distância entre dobras, a altura das abas e a ferramenta disponível precisam ser verificadas em conjunto.

A prévia ajuda a conferir a intenção do projeto; a fabricação considera também interferências e sequência. Se uma dimensão for crítica, informe o requisito e a tolerância para análise técnica, sem presumir uma tolerância de dobra igual à de corte a laser.

Marcas de contato e requisitos de acabamento
Raio internoEspessuraExemplo: 90°Aba

O contato das ferramentas pode deixar marcas na chapa. Se uma face ficar aparente, indique-a e informe o acabamento esperado. A necessidade de proteção é avaliada com a fabricação.

Tolerância de corte não define tolerância de dobra. Informe as cotas e os ângulos críticos para análise técnica.

Voltar aos tipos de dobra ↑

RECORTES E UNIÕES DIGITALFAB

Outras formas de incluir dobras em sua peça

Os recortes manuais deixam vazados e ligações; o encaixe soldado une componentes separados. Confira o resultado de cada construção.

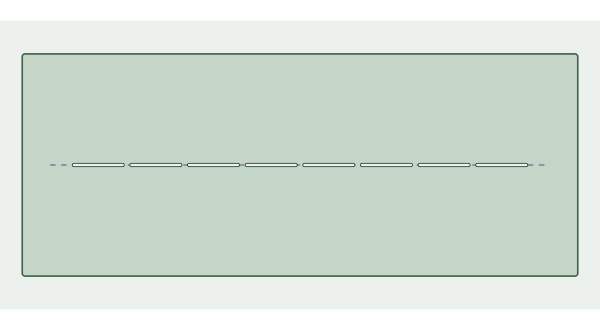
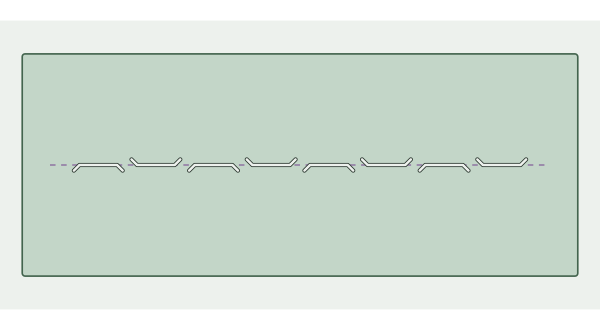
Padrão real do gerador DigitalFab: Dobra manual · tracejado

Dobra manual · tracejado

Rasgos retos interrompem parte do eixo e deixam pequenas pontes que mantêm a chapa unida.

Como fica a borda: Linha de pequenos cortes visíveis, com ligações de material entre eles.

Quando considerar: Facilitar a conformação manual quando o projeto aceita uma linha vazada.

  1. Defina o eixo e os trechos que serão cortados.
  2. Ajuste rasgos, pontes e recuos nas pontas no gerador.
  3. Confira a peça plana e combine se a entrega será conformada ou para montagem.

Confira: Abertura dos rasgos, pontes, quantidade, recuo das pontas e esforço de montagem. Não é uma dobra contínua de prensa.

Voltar aos tipos ↑
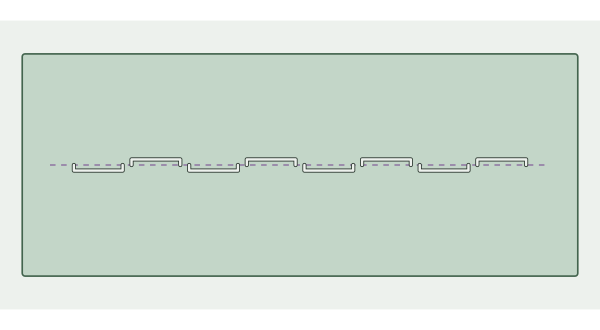
Padrão real do gerador DigitalFab: Dobra manual · wave bend

Dobra manual · wave bend

O padrão alterna recortes de um lado e do outro do eixo. As pontes e linguetas entre os recortes continuam ligando a chapa.

Como fica a borda: Contorno alternado de rasgos e ligações. A figura mostra o padrão real do nosso gerador, incluindo as pontes.

Quando considerar: Projetos em que essa geometria de ligação e o aspecto vazado sejam adequados à montagem.

  1. Escolha o padrão wave e confira os recortes alternados.
  2. Observe as linguetas e pontes que mantêm as duas regiões ligadas.
  3. Valide uma amostra quando a montagem ou o esforço da peça forem críticos.

Confira: Afastamento em relação ao eixo, largura do rasgo, pontes, sentido e recuos. Faça uma amostra para conferir o comportamento do material.

Voltar aos tipos ↑
Padrão real do gerador DigitalFab: Dobra manual · trapezoidal

Dobra manual · trapezoidal

Os recortes usam trechos inclinados e patamares, deixando ligações entre um rasgo e o próximo. É um padrão diferente do wave bend.

Como fica a borda: Rasgos com laterais inclinadas; as pontes permanecem entre eles.

Quando considerar: Quando a configuração do projeto pede recortes trapezoidais para a conformação manual.

  1. Selecione o padrão trapezoidal no gerador.
  2. Ajuste altura, inclinação, rasgos e patamares preservando as pontes.
  3. Confira a geometria plana; o padrão não produz automaticamente um raio de prensa.

Confira: Altura, inclinação, largura dos rasgos e espaço para o patamar. Aumentar recortes ou altura exige conferir se as pontes continuam inteiras.

Voltar aos tipos ↑
Componente 1Componente 2Encaixar, posicionar e soldar

Encaixe por dentes + solda

A construção é separada em componentes com dentes e recortes complementares. Eles são posicionados, encaixados e soldados.

Como fica a borda: Junção montada com possível cordão ou marca de solda. Não existe a curva contínua da dobra em máquina.

Quando considerar: Conjuntos em que o encaixe ajuda a posicionar as peças e há acesso para soldar.

  1. Confira os componentes separados e os dentes correspondentes.
  2. Defina folga, posição, esquadro e acesso para a solda.
  3. Especifique montagem e acabamento da união; a quantidade não segue o limite de dobras da prensa.

Confira: Espessura, largura e folga dos dentes, esquadro, acesso e acabamento. Não se aplica fator K nem o limite de quantidade de dobras da dobradeira.

Voltar aos tipos ↑

Prepare e confira em poucos passos

  1. Envie o DXF/DWG ou crie a peça com nossas ferramentas. Trabalhe em escala e confira as unidades em milímetros.
  2. No DXF, identifique linhas de dobra no layer Dobra e gravações no layer Gravação. Os demais layers são tratados como corte. Linhas abertas podem ser usadas em dobra, gravação ou corte.
  3. Escolha o material, a espessura e o método: máquina, recortes para dobra manual ou encaixe soldado. Não misture os parâmetros de um método com os de outro.
  4. Configure os eixos e, quando aplicável, ângulo, lado móvel, sentido e raio. Nos recortes manuais, confira rasgos, pontes e recuos; no encaixe, os dentes e as folgas.
  5. Confira o desenho plano, a prévia dobrada e as medidas da peça pronta. Revise furos próximos, encontros, alívios, quantidade, acabamento e o que deve ser montado ou soldado.
  6. Adicione ao carrinho e revise preço, prazo e requisitos. Informe dimensões críticas e combine montagem, solda ou acabamento quando necessários.
Configurar minha peça →

Ilustrações próprias, sem escala. Os padrões tracejado, wave e trapezoidal foram exportados do gerador DigitalFab. Ferramenta e viabilidade são conferidas por projeto.

Referências de leitura

Referências de organização didática. Os limites e os métodos descritos nesta página são os da DigitalFab.

RMFG · Guia de dobra em chapa ↗

SendCutSend · Diretrizes de dobra CNC ↗

Recortes de wave bend gerados pela DigitalFabIlustração esquemática

Cortes para dobra manual e encaixes soldados

Quando usar: Construções com alívios para conformação manual ou componentes unidos por dentes e solda.

O que você recebe: Recortes próprios para o método escolhido, com geometria de montagem conferida.

Como preparar: Escolha o método em Processos e confira posição, quantidade, sentido, folgas e acabamento da união.

Compare tracejado, wave, trapezoidal e dentes ↑
Cortes para dobra manual

Rasgos e alívios interrompem parte da linha de dobra, deixando ligações de material que permitem conformar a peça manualmente. Os geradores oferecem padrões tracejado, ondulado e trapezoidal.

Vantagens: Facilita dar forma à peça com recortes definidos no próprio desenho.

Onde funciona bem: Protótipos e peças em que os alívios e a construção resultante sejam compatíveis com o uso.

Preparação e especificação: Defina eixo, padrão, número de recortes, ligações e sentido. Confira o desenho plano antes de cortar.

O que conferir: A entrega é plana, salvo montagem combinada com a equipe. Os vazados permanecem visíveis e podem alterar rigidez e resistência; não equivalem automaticamente a uma dobra contínua de máquina.

Encaixe por dentes e solda

Componentes separados recebem dentes e recortes complementares. As peças são encaixadas na posição prevista e a união é soldada.

Vantagens: Ajuda a posicionar componentes e permite construir mudanças de direção por montagem.

Onde funciona bem: Suportes e conjuntos soldados em que acesso à solda, folga e acabamento sejam compatíveis.

Preparação e especificação: Confira cada componente, espessura, quantidade de dentes, largura, folga e lado de montagem. Combine a necessidade de solda e acabamento.

O que conferir: Não existe limite de quantidade de dobras da dobradeira neste método. A montagem continua dependendo de acesso, interferências e viabilidade da solda. A união soldada pode deixar cordão ou marca; o acabamento deve ser especificado.

Os dois métodos têm construção e resultado diferentes. O sistema de dentes com solda não recebe fator K nem limite de quantidade de dobras da dobradeira.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Roscas, escareamentos e chanfros

Quando usar: Preparar fixações, assentos de parafusos e bordas.

O que você recebe: Cada operação atua numa região selecionada da peça.

Capacidade do serviço

Serviço / materialCapacidade
ChanfroAté 5 mm de profundidade
EscareamentoAté 10 mm de profundidade

Como preparar: Selecione os furos ou contornos e informe as medidas da operação.

Rosca interna

Uma ferramenta produz o perfil helicoidal no furo, permitindo fixar um parafuso compatível.

Vantagens: Permite aparafusar diretamente na peça quando há material suficiente para a rosca.

Onde funciona bem: Fixação de componentes e pontos de montagem.

Preparação e especificação: Informe sistema métrico ou em polegadas, diâmetro, passo ou série, profundidade e se o furo é passante ou cego.

O que conferir: Capacidade: M2,5 a M16; UNC passo grosso do diâmetro 1/8″ (#5-40) a 5/8″, conforme opções do catálogo. Nas menores medidas, a série UNC usa identificação numerada (#5, #6, #8, #10 e #12). Confira a série e o passo: UNC, BSW e métrica não são intercambiáveis. Confira espessura útil e parafuso previsto.

Escareamento

Forma um rebaixo cônico na entrada do furo para acomodar uma cabeça de parafuso compatível.

Vantagens: Ajuda a deixar a cabeça alinhada com a superfície e a preparar seu assentamento.

Onde funciona bem: Placas e fixações que precisam reduzir a saliência da cabeça.

Preparação e especificação: Informe diâmetro final e geometria de assentamento conforme o parafuso; selecione a face da peça.

O que conferir: A chapa precisa comportar o rebaixo sem comprometer a fixação. Não confunda escareamento cônico com rebaixo cilíndrico. Capacidade: até 10 mm de profundidade. Cobrança em faixas de 3,35 mm: 3 mm usa uma faixa, 5 mm duas e 10 mm três.

Chanfro de furos ou bordas

Remove material de uma aresta, formando uma face inclinada. Pode ser aplicado na entrada de um furo ou no contorno selecionado.

Vantagens: Pode facilitar encaixe, entrada de fixação ou preparação de uma aresta especificada no projeto.

Onde funciona bem: Entradas de furos, bordas e preparação de união, conforme a operação escolhida.

Preparação e especificação: Informe largura, face e contorno. Confira o ângulo disponível na configuração do processo.

O que conferir: Não substitui automaticamente um escareamento para parafuso. A dimensão deve preservar espessura e região útil da peça. Capacidade: até 5 mm de profundidade. A profundidade determina as faixas de cobrança.

As capacidades de serviço não ativam medidas ausentes no catálogo. Espessura, ferramenta e geometria são conferidas para cada seleção.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Gravação e identificação

Quando usar: Posicionamento, códigos, nomes e elementos gráficos.

O que você recebe: Marcação realizada junto ao corte ou em uma etapa posterior, conforme a finalidade.

Como preparar: Identifique a região, face, tamanho e resultado desejado.

Marcação junto ao corte

O laser de corte marca as linhas selecionadas durante a fabricação da chapa, sem tratá-las como contornos a separar.

Vantagens: Reúne corte e indicação de referência na mesma preparação.

Onde funciona bem: Posicionamento de componentes, linhas de montagem, códigos e identificação de peças.

Preparação e especificação: Coloque a geometria na camada de gravação ou classifique a operação na preparação; confira a posição na prévia.

O que conferir: Indicada para referência e identificação. Aparência e legibilidade precisam ser compatíveis com a aplicação; processos posteriores podem modificar ou cobrir a marca.

Pós-gravação a laser / galvo

Em uma etapa posterior, o laser galvo trabalha a região definida para criar marcações e artes mais detalhadas.

Vantagens: Permite personalizar identificação e explorar detalhes que exigem uma operação dedicada.

Onde funciona bem: Logotipos, textos, números de série e artes, conforme o arquivo e o material.

Preparação e especificação: Envie a arte, defina tamanho, posição, face e modalidade de gravação. Combine a sequência com os acabamentos.

O que conferir: Em alguns materiais e condições pode haver marcação com cor. A possibilidade, tonalidade e repetibilidade precisam ser confirmadas; não é uma impressão colorida disponível para qualquer material.

Contraste, detalhe e possibilidade de cor dependem de material, acabamento e parâmetros. Confira o resultado desejado com a equipe.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Acabamentos superficiais

Quando usar: Preparar a superfície ou ajustar sua aparência antes de usar ou aplicar outro processo.

O que você recebe: Superfície trabalhada pelo método escolhido.

Como preparar: Informe face, área e resultado esperado; combine a sequência com pintura e tratamentos.

Lixamento superficial

Abrasivos trabalham a superfície para ajustar textura e marcas superficiais.

Vantagens: Pode melhorar a uniformidade visual e preparar regiões para a etapa seguinte.

Onde funciona bem: Faces aparentes e superfícies que precisam de preparação.

Preparação e especificação: Defina as faces e informe a aparência ou textura pretendida.

O que conferir: Riscos e direção do lixamento podem permanecer visíveis. Remoção de rebarba ou exigência de rugosidade deve ser especificada.

Jateamento abrasivo

Um abrasivo projetado trabalha a superfície, modificando limpeza e textura conforme o material e a preparação.

Vantagens: Pode preparar a superfície para revestimento e produzir aspecto fosco.

Onde funciona bem: Preparação antes de pintura e tratamentos compatíveis.

Preparação e especificação: Informe faces, áreas que devem ser preservadas e o processo posterior.

O que conferir: Não é o mesmo processo que jateamento a laser. O resultado depende do abrasivo, material e parâmetros; dimensões críticas devem ser consideradas.

Jateamento a laser

O laser trabalha a superfície para a limpeza ou preparação combinada com a equipe, sem projetar abrasivo.

Vantagens: Pode ser avaliado para tratamento de regiões específicas da superfície.

Onde funciona bem: Limpeza e preparação superficial compatíveis com a peça e sua condição.

Preparação e especificação: Informe material, condição da superfície, área e objetivo. Selecione jateamento a laser no orçamento e confira a aplicação.

O que conferir: Resultado e adequação dependem da superfície. Usa a mesma tarifa do jateamento abrasivo, pela área da peça, e acrescenta 1 dia útil à produção.

Prazo adicional: 1 dia útil.

Acabamento superficial não equivale, por si só, a uma camada de proteção contra corrosão.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Tratamentos superficiais

Quando usar: Proteção contra corrosão ou melhoria das propriedades da superfície, conforme a aplicação.

O que você recebe: O tratamento escolhido, com especificação compatível com material e uso.

Como preparar: Informe ambiente, contato, exigências funcionais e superfícies a preservar.

Zincagem branca

Aplica uma camada de zinco na peça, com aparência clara conforme o processo e a passivação.

Vantagens: O zinco ajuda a proteger o aço contra corrosão, inclusive pela proteção sacrificial: o zinco se corrói preferencialmente ao aço nas condições adequadas.

Onde funciona bem: Suportes, fixações e componentes metálicos que precisam de proteção superficial.

Preparação e especificação: Informe ambiente de uso, dimensões de encaixe e regiões que devem permanecer sem revestimento.

O que conferir: A proteção depende da especificação e do ambiente. A camada pode afetar folgas e roscas; não presuma equivalência com galvanização a fogo ou vida útil sem análise.

Bicromatização

Tratamento de conversão associado à superfície zincada, frequentemente com aspecto amarelado ou dourado conforme o sistema e a especificação do fornecedor.

Vantagens: Pode complementar a proteção do zinco e produzir o aspecto característico do sistema escolhido.

Onde funciona bem: Fixações e componentes para os quais esse acabamento seja adequado.

Preparação e especificação: Informe a aparência desejada e eventuais requisitos químicos do cliente para confirmação.

O que conferir: Não presuma a composição química pela cor. Tipo de passivação, compatibilidade e documentação devem ser confirmados com a equipe.

Nitretação a plasma

Processo termoquímico que incorpora nitrogênio à superfície de materiais compatíveis, formando uma região endurecida.

Vantagens: Pode aumentar dureza superficial e resistência ao desgaste; o resultado depende da liga e do ciclo.

Onde funciona bem: Peças sujeitas a atrito e desgaste, ferramentas e componentes mecânicos compatíveis.

Preparação e especificação: Informe a liga, estado do material, aplicação e superfícies a preservar.

O que conferir: Não é uma pintura e não deve ser escolhida apenas pela aparência. Viabilidade, propriedades finais e tolerâncias precisam de avaliação; resistência ao desgaste não significa automaticamente proteção contra corrosão.

Liga, preparação, espessura do revestimento e condições de uso influenciam o desempenho. Defina a aplicação para escolher o tratamento.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Pinturas e revestimentos

Quando usar: Cor, aparência e proteção superficial conforme o sistema escolhido.

O que você recebe: Peça preparada e revestida com o acabamento combinado.

Como preparar: Informe cor, ambiente de uso, faces, regiões sem pintura e requisitos de encaixe.

Pintura eletrostática epóxi

O revestimento em pó é aplicado eletrostaticamente e curado em estufa. A resina e o sistema determinam as propriedades da película.

Vantagens: Oferece cor, acabamento uniforme e uma barreira superficial. Sistemas epóxi adequadamente aplicados apresentam proteção contra corrosão e resistência química conforme a ficha do produto.

Onde funciona bem: Peças de uso interno e aplicações compatíveis com a especificação epóxi.

Preparação e especificação: A preparação cadastrada inclui jateamento. Informe cor, acabamento visual, faces e regiões de fixação a preservar.

O que conferir: Para exposição ao sol ou intempéries, confirme um sistema adequado ao uso externo; não trate toda pintura em pó como equivalente. A película aumenta as dimensões e pode afetar encaixes e roscas.

Pintura líquida

A tinta líquida é aplicada sobre a superfície preparada. Primer, número de camadas e cura dependem do sistema e do uso.

Vantagens: Permite obter cor e aparência conforme o sistema especificado.

Onde funciona bem: Eletrometais e conjuntos com pintura combinada; outras peças mediante consulta.

Preparação e especificação: Combine a preparação, cor, acabamento e eventual zincagem anterior. Zincagem e pintura são etapas distintas e precisam estar especificadas no pedido.

O que conferir: A resina e a preparação devem ser escolhidas conforme ambiente, aderência e uso. Informe necessidade de resistência química ou exposição externa; o serviço não pressupõe qualquer tinta ou desempenho.

Pintura cerâmica Cerakote

Revestimento de película fina com formulação cerâmica, aplicado e curado conforme a série do produto.

Vantagens: Pode reunir acabamento de cor e resistência a desgaste, agentes químicos e corrosão, conforme a série e a aplicação.

Onde funciona bem: Componentes que exigem revestimento compatível com uso e dimensões definidos no projeto.

Preparação e especificação: A preparação cadastrada inclui jateamento; desengraxe, aplicação e cura devem seguir o sistema escolhido. Informe cor e regiões a mascarar.

O que conferir: Resistência térmica, química e ao desgaste variam entre séries. Confirme a referência do produto para a aplicação; o revestimento não aumenta a resistência estrutural da peça.

Preparação, aderência e cura fazem parte do resultado. A escolha depende do ambiente e da ficha do produto, além da cor.

Preparar minha peça →Voltar à lista de serviços ↑
Ilustração esquemática

Impressão 3D FDM

Quando usar: Protótipos, maquetes, carcaças e componentes compatíveis com fabricação por camadas.

O que você recebe: Modelo STL transformado em peça, conforme material e parâmetros definidos.

Como preparar: Envie STL, escolha filamento, paredes, preenchimento e suportes, e fatie para estimar consumo e tempo.

Material e construção da peça

O filamento é depositado em camadas. Orientação, paredes, preenchimento e suportes influenciam o resultado.

Vantagens: Permite explorar formas tridimensionais e validar projetos.

Onde funciona bem: Protótipos visuais, carcaças, suportes e peças flexíveis compatíveis.

Preparação e especificação: Escolha material conforme uso, temperatura e esforço. Confira o envelope da impressora e a necessidade de suportes.

O que conferir: Linhas de camada e marcas de suporte podem permanecer. A recomendação de material orienta a escolha; aplicações críticas precisam de avaliação.

Confira dimensões e orientação. Use a ajuda de materiais para explorar a aplicação.

Orçar impressão 3D →Voltar à lista de serviços ↑
Referências sobre características dos tratamentos e pinturas

Características gerais dos processos. A especificação de cada peça e do produto aplicado é confirmada na preparação do pedido.

Tratamentos de endurecimento superficial — Bodycote ↗

Sistemas de proteção com zinco — Atotech ↗

Pinturas em pó — AkzoNobel ↗

Cerakote — informações do fabricante ↗

Epóxi e preparação da superfície — Interpon ↗

Encontrou um erro?

Conte o que tentou fazer e o que aconteceu.

Abriremos o WhatsApp com a mensagem pronta. Você poderá revisá-la e anexar um print antes de enviar.